
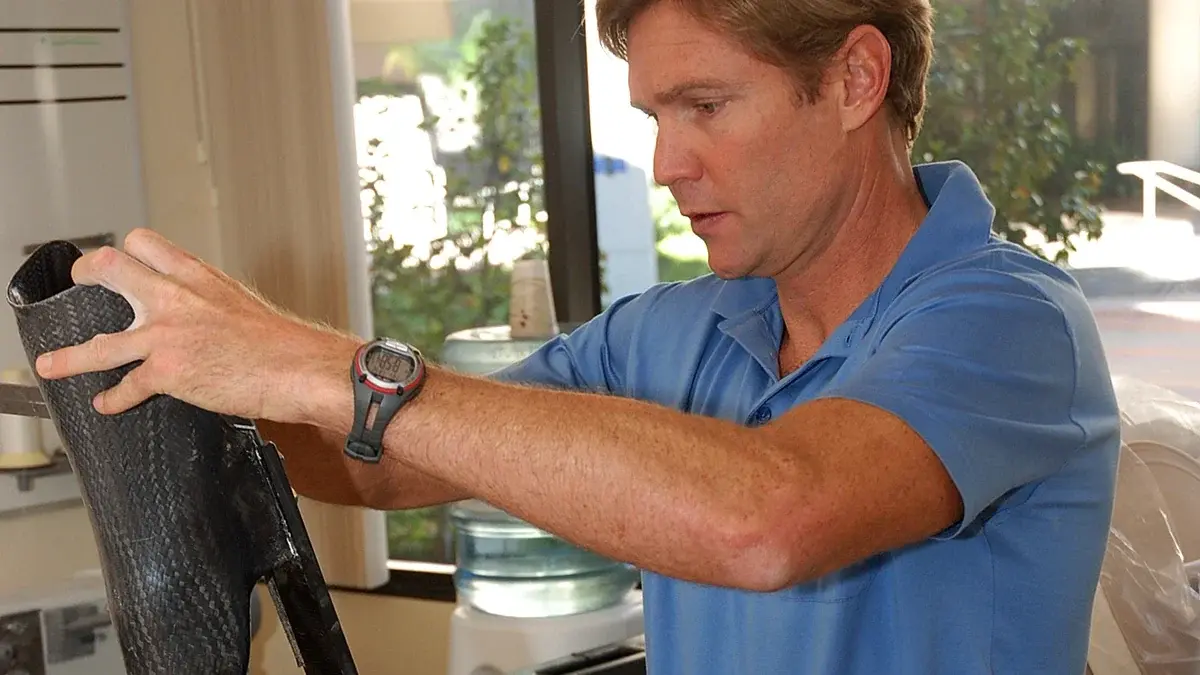
Современное протезирование предъявляет к материалам противоречивые требования: изделие должно быть одновременно прочным, лёгким, выносливым к циклическим нагрузкам и при этом комфортным для пользователя. Десятилетиями протезисты искали компромисс между металлами (прочными, но тяжёлыми) и пластиками (лёгкими, но недостаточно жёсткими). С появлением в отрасли углеродного волокна этот компромисс перестал быть нужен. Карбон (углепластик, углеродное волокно) сочетает прочность стали при массе вчетверо меньше — и именно поэтому за последние двадцать лет он стал отраслевым стандартом для несущих элементов протезов и ортезов.
Для технолога протезного предприятия это не абстрактное преимущество, а конкретный инструмент: карбоновые рукава и ткани формируют лёгкую и жёсткую культеприёмную гильзу, а карбоновые стопы возвращают энергию шага и приближают походку к естественной. Проблема, которую решает карбон, — это масса протеза и его усталостная долговечность: каждый лишний грамм на дистальном конце протеза многократно увеличивает энергозатраты пользователя при ходьбе, а усталостные разрушения металлических конструкций остаются одной из частых причин поломок.
В этой статье разберём, какими физико-механическими свойствами обладает углеродное волокно, как из него изготавливают медицинские изделия, где именно карбон применяется в протезировании и ортопедии, и каково состояние российского рынка. Материал рассчитан на специалистов — протезистов, технологов и инженеров. Компания ИТКОМ поставляет полный набор карбоновых материалов для производства протезов — от углеродных рукавов и тканей до ламинационных смол и готовых стоп, — поэтому многие практические аспекты рассмотрены с точки зрения реального производства.
Технические характеристики углеродного волокна
Углеродное волокно — это армирующий материал, состоящий из тончайших нитей (диаметр 5–10 мкм) практически чистого углерода. Сами по себе волокна работают только на растяжение; несущую конструкцию они образуют в составе композита — углепластика (carbon fiber reinforced polymer, CFRP), где волокна связаны полимерной матрицей (чаще всего эпоксидной или акриловой смолой). Именно соотношение «волокно — матрица», схема укладки слоёв и направление волокон определяют итоговые свойства изделия.
Ключевое свойство карбона — рекордное соотношение прочности и жёсткости к массе. По удельным характеристикам (на единицу веса) углепластик превосходит все конструкционные металлы. Это позволяет делать гильзы и модули, которые при равной прочности в разы легче алюминиевых или титановых.
Сравнение с традиционными материалами
- Плотность, г/см³ — Углепластик (CFRP): 1,55–1,60; Алюминий: 2,70; Титан: 4,51; Сталь: 7,85.
- Прочность на разрыв, МПа — Углепластик (CFRP): 600–1500*; Алюминий: 310; Титан: 900; Сталь: 400–550.
- Модуль упругости, ГПа — Углепластик (CFRP): 70–230*; Алюминий: 69; Титан: 110; Сталь: 200.
- Удельная прочность, МПа·см³/г — Углепластик (CFRP): ~400–900; Алюминий: ~115; Титан: ~200; Сталь: ~60.
- Усталостная стойкость — Углепластик (CFRP): Очень высокая; Алюминий: Средняя; Титан: Высокая; Сталь: Средняя.
- Коррозионная стойкость — Углепластик (CFRP): Полная; Алюминий: Средняя; Титан: Высокая; Сталь: Низкая.
* Значения для ламината зависят от схемы укладки и доли волокна; вдоль волокон прочность и модуль выше, поперёк — заметно ниже. Углепластик — анизотропный материал, и это его принципиальное отличие от изотропных металлов.
Анизотропия — не недостаток, а проектный ресурс. Технолог может ориентировать слои так, чтобы материал был максимально жёстким именно там и в том направлении, где действует нагрузка, и не тратить массу на избыточную прочность в ненагруженных зонах. В металлическом изделии такой свободы нет.
Усталостная прочность и поведение под нагрузкой
Для протеза, который за год испытывает более миллиона циклов нагружения (при средней активности человек делает порядка 1–1,5 млн шагов в год), критична именно усталостная стойкость. Углепластик при правильном проектировании выдерживает миллионы циклов без накопления усталостных повреждений, тогда как у металлов с ростом числа циклов прочность снижается. Карбон не имеет выраженного предела текучести и работает упруго почти до разрушения — это и преимущество (предсказуемый возврат энергии в стопах), и фактор, требующий грамотного расчёта запаса прочности.
Важная характеристика для медицины — биосовместимость и инертность. Готовый углепластик химически инертен, не корродирует, не выделяет токсичных веществ при нормальной эксплуатации и не вызывает кожных реакций при опосредованном контакте через лайнер и чехол. Коэффициент теплового расширения близок к нулю, поэтому изделие сохраняет геометрию в широком диапазоне температур.
Типы и марки углеродного волокна
Под общим словом «карбон» скрывается целое семейство волокон с разными свойствами, и для технолога важно понимать, что выбор марки напрямую влияет на поведение изделия. По модулю упругости волокна делят на высокопрочные (HS, high strength), промежуточного модуля (IM, intermediate modulus) и высокомодульные (HM, high modulus). Высокопрочные волокна допускают большую деформацию до разрушения и лучше подходят для элементов, работающих на изгиб с возвратом энергии (киль стопы). Высокомодульные дают максимальную жёсткость при минимальной деформации и применяются там, где недопустим прогиб. На практике в протезировании чаще используют именно высокопрочные и промежуточные марки — они дают нужный баланс упругости и прочности.
Не менее важна геометрия армирования. Углеродные ткани выпускают с разным типом плетения: полотняное (plain) даёт стабильную прочность в двух направлениях и хорошо держит форму на сложных поверхностях; саржевое (twill) лучше драпируется и применяется на изгибах; однонаправленная лента (UD) обеспечивает максимальную прочность вдоль волокон и используется для локального усиления. Характеристикой ткани служит поверхностная плотность (г/м²): более плотные ткани быстрее набирают толщину пакета, более лёгкие позволяют тоньше управлять укладкой. Отдельный параметр готового ламината — доля волокна (fiber volume fraction), которая при качественном вакуумном ламинировании составляет порядка 50–65%: чем выше доля волокна (в разумных пределах) и меньше избыток смолы, тем выше удельные характеристики изделия.
Карбон среди других композитов
Углепластик — не единственный композит в арсенале протезиста, и понимание его места в линейке материалов помогает принимать обоснованные решения. Стеклопластик (стеклоткань на той же смоле) дешевле карбона и достаточно прочен, но заметно тяжелее и менее жёсткий, поэтому его применяют там, где требования к массе и упругости не критичны или нужно удешевить изделие. Арамидные волокна (типа кевлара) превосходят карбон по ударной вязкости и стойкости к разрушению, но уступают по жёсткости; отсюда популярность гибридных углерод-арамидных тканей, сочетающих жёсткость карбона с ударопрочностью арамида в зонах риска. Термопластичные материалы (полипропилен, полиэтилен) незаменимы для пробных и мягких гильз, ортезов и вкладышей, но не конкурируют с карбоном по несущей способности.
Вывод для практики: карбон — оптимальный выбор для несущих элементов, где важны жёсткость, малая масса и усталостная стойкость; стеклопластик и гибриды разумно использовать как дополнение для удешевления или повышения ударопрочности отдельных зон. Грамотный технолог комбинирует материалы, а не использует один на все случаи.
Технологии производства карбоновых изделий
Свойства углепластика определяются не только материалом, но и технологией. Один и тот же карбон при разной технологии укладки и отверждения даёт изделия с отличающимися в разы характеристиками. В протезном производстве применяются несколько основных методов.
Вакуумное ламинирование — базовая технология изготовления культеприёмных гильз. На гипсовый позитив культи последовательно укладывают слои: укладочный материал (перлоновый или нейлоновый рукав), затем армирующие карбоновые рукава и ткани, при необходимости — локальные усиления лентой. Пакет пропитывается ламинационной смолой и обжимается под вакуумом, который удаляет излишки смолы и воздушные включения, обеспечивая высокую долю волокна и плотную структуру. Это наиболее распространённый в мастерских метод, не требующий дорогого оборудования. На практике процесс включает несколько последовательных шагов: подготовка гипсового позитива культи; нанесение разделительного слоя (ПВА-плёнка или спрей), чтобы готовое изделие можно было снять; натягивание укладочного перлонового рукава; укладка карбоновых рукавов и тканей с нужной ориентацией волокон и локальными усилениями; натягивание наружного рукава и подготовка к заливке; ввод ламинационной смолы с отвердителем; обжим под вакуумом для удаления излишков смолы и воздуха; отверждение; снятие, обрезка и финишная обработка. Нарушение любого шага — недостаточный вакуум, неверная дозировка отвердителя, спешка при укладке — прямо отражается на прочности и геометрии гильзы.
Препрег-технология использует ткань, заранее пропитанную смолой (preimpregnated, препрег), которая полимеризуется при нагреве, нередко в автоклаве под давлением. Метод даёт максимально стабильное и воспроизводимое качество, точную долю волокна и применяется в серийном производстве модулей и стоп.
Намотка и вакуумная инфузия применяются для деталей вращения и сложных силовых элементов: сухой преформ из волокна пропитывается смолой под вакуумом. Метод обеспечивает высокую повторяемость для серийных компонентов.
Независимо от метода, для медицинских изделий критичен контроль качества: соблюдение схемы укладки и ориентации волокон, отсутствие расслоений и пор, контроль режима отверждения смолы. Наиболее частые технологические дефекты — поры и воздушные включения (снижают прочность и служат очагами разрушения), избыток смолы и «сухие» непропитанные зоны, нарушение ориентации слоёв, неполное отверждение из-за неверной дозировки отвердителя или температуры. Каждый из этих дефектов способен в разы снизить реальную прочность изделия по сравнению с расчётной, причём визуально готовая гильза может выглядеть исправной. Поэтому стабильность результата обеспечивается одновременно тремя факторами: качеством исходных материалов, отлаженной технологией и квалификацией мастера. Производство и система менеджмента качества ориентируются на стандарты ISO 9001 (общий менеджмент качества) и ISO 13485 (специфический стандарт для медицинских изделий). Конструкционные испытания протезов нижних конечностей регламентируются стандартами ISO 10328 (статические и циклические испытания несущих конструкций) и ISO 22675 (испытания узла «стопа — голеностоп»). Для технолога это означает, что и материалы, и режимы должны быть прослеживаемыми, а поставщик — предоставлять документы соответствия. Качество исходных рукавов, тканей и смол напрямую влияет на прохождение этих испытаний, поэтому выбор поставщика материалов — часть инженерной задачи, а не только закупки.
Применение в протезировании и ортопедии
Карбон применяется в протезировании на двух уровнях: как материал, из которого технолог формирует изделие (рукава, ткани, смолы для гильз), и как готовый функциональный компонент (стопы, несущие модули). Рассмотрим основные направления.
Культеприёмные гильзы
Гильза — самый ответственный элемент протеза: она передаёт нагрузку от культи на несущие модули. Карбоновая ламинированная гильза при минимальной массе обеспечивает жёсткость, необходимую для точной передачи усилий, и долговечность при ежедневной эксплуатации. Технолог комбинирует материалы: перлоновые и нейлоновые рукава формируют базовые слои и гладкую внутреннюю поверхность, углеродные рукава создают несущую оболочку, а углеродная ткань и лента усиливают зоны повышенной нагрузки — посадочное кольцо, область крепления адаптера. Всё это связывается ламинационной смолой при вакуумной формовке.
Протезные стопы
Карбоновые стопы — самый показательный пример того, что даёт углеволокно в функциональном плане. Упругие карбоновые элементы (киль, пятка) накапливают энергию в фазе опоры и возвращают её при отталкивании, создавая эффект «пружины» и плавный перекат. Это снижает энергозатраты при ходьбе, разгружает сохранную конечность и суставы, уменьшает утомляемость. Для активных пользователей карбоновые стопы с возвратом энергии стали фактическим стандартом, а в спорте беговые карбоновые модули («лезвия») вообще не имеют альтернативы. Подробный разбор подбора стопы по уровню активности — в отдельной статье; ассортимент стоп представлен в каталоге ИТКОМ.
Ортезы
В ортезировании карбон используется для лёгких и тонких, но жёстких конструкций: динамические ортезы стопы (AFO) при парезе, корсетные элементы, ортезы коленного сустава. Малая толщина карбонового AFO позволяет носить ортез с обычной обувью, а упругость материала возвращает энергию при ходьбе, частично компенсируя утраченную функцию мышц.
Типовые сценарии применения
Сценарий 1. Транстибиальный протез для активного пользователя. Пользователь среднего веса ведёт активный образ жизни, выходит за пределы дома, ходит с переменной скоростью. Решение — лёгкая карбоновая ламинированная гильза в сочетании с динамической карбоновой стопой с возвратом энергии. Результат: снижение массы протеза по сравнению с конструкцией на металлических несущих элементах, меньшая утомляемость на дистанции, более естественная походка за счёт упругого переката.
Сценарий 2. Транфеморальный (бедренный) протез. Для более длинного рычага и больших нагрузок гильза армируется дополнительными слоями углеродной ткани в зоне посадочного кольца и крепления коленного модуля. Карбон позволяет удержать общую массу протеза в разумных пределах, что особенно важно для бедренного уровня, где вес критично влияет на энергозатраты.
Сценарий 3. Спортивный протез. Для бега используется специализированный карбоновый модуль-«лезвие» с высокой степенью возврата энергии. Здесь раскрывается главное свойство углепластика — упругое поведение почти до разрушения и высокая усталостная стойкость, позволяющая выдерживать ударные беговые нагрузки.
Во всех случаях для обращения изделия на рынок требуется соблюдение регуляторных требований: медицинские изделия в РФ подлежат государственной регистрации в Росздравнадзоре (регистрационное удостоверение, РУ), а материалы и техпроцесс должны соответствовать применимым ГОСТ Р и стандартам системы менеджмента качества.
Недостатки и ограничения карбона
Объективный взгляд требует назвать и слабые стороны материала — их понимание помогает проектировать надёжные изделия и корректно выстраивать ожидания пользователя.
Главная особенность — характер разрушения. В отличие от металлов, которые при перегрузке пластически деформируются (текут) и тем самым «предупреждают» о приближении к пределу, углепластик работает упруго почти до разрушения, а затем разрушается внезапно. Это требует закладывать обоснованный запас прочности и проводить испытания по ISO 10328/22675.
Карбон чувствителен к ударным и точечным нагрузкам, направленным перпендикулярно слоям: сильный удар может вызвать скрытое межслойное расслоение (делиминацию), которое не видно снаружи, но снижает остаточную прочность. Диагностировать такие повреждения без специальных методов сложно, поэтому изделия, подвергшиеся сильному удару, подлежат тщательному осмотру.
К ограничениям относятся также высокая стоимость материалов и оборудования, требовательность к технологии (нарушение режима укладки или отверждения резко снижает свойства) и ограниченная ремонтопригодность — повреждённую несущую конструкцию чаще заменяют, чем ремонтируют. Наконец, работа с карбоном требует квалификации и культуры производства: тот же материал в руках разных мастеров даёт изделия разного качества.
Вывод прагматичен: перечисленные ограничения преодолимы при качественных исходных материалах, отлаженной технологии и подготовленном персонале. При их соблюдении функциональные преимущества карбона перевешивают недостатки — что и подтверждается его доминированием в современном протезировании.
Рыночный контекст
Российский рынок протезно-ортопедических изделий в значительной степени обеспечивается государственными закупками и системой реабилитации, что формирует стабильный спрос на протезы и комплектующие. При этом ключевые карбоновые материалы и многие функциональные компоненты исторически поставлялись из-за рубежа — крупнейшими мировыми производителями функциональных узлов и стоп являются компании из Германии, Исландии и Великобритании. Логистические и валютные изменения последних лет повысили роль локальных поставщиков и складских запасов внутри страны: возможность получить рукава, ткани, смолы и стопы со склада в России без долгого ожидания импорта стала значимым конкурентным фактором для протезных предприятий.
С точки зрения ценового позиционирования карбоновые решения дороже базовых конструкций из металла и простых пластиков, однако совокупная стоимость владения нередко оказывается ниже за счёт долговечности, меньшего числа поломок и функциональных преимуществ, влияющих на реабилитацию. В сегменте функциональных стоп диапазон цен широк и определяется уровнем технологичности — от относительно доступных динамических стоп до гидравлических и микропроцессорных решений.
Тренды рынка указывают на дальнейший рост доли композитов: развиваются аддитивные технологии и гибридные материалы (углерод-арамидные ткани, сочетания карбона с другими волокнами), повышается интерес к локализации производства материалов и компонентов. Для протезных предприятий это означает, что компетенции в работе с карбоном и налаженное снабжение качественными материалами становятся базовым требованием, а не конкурентным преимуществом «на будущее».
Практические рекомендации по работе с карбоном
Чтобы материал раскрыл расчётные свойства, важна культура работы с ним на каждом этапе.
Хранение материалов. Углеродные ткани и рукава хранят в сухом чистом помещении, защищая от загрязнения и влаги, которые ухудшают пропитку. Ламинационные смолы и отвердители имеют ограниченный срок годности и требовательны к температуре хранения; просроченная или хранившаяся неправильно смола даёт неполное отверждение. Закупать смолы стоит партиями под реальный объём работ, а не «про запас».
Дозировка и время жизни смолы. Пропорция смолы и отвердителя строго регламентирована: избыток отвердителя ускоряет полимеризацию и сокращает время работы, недостаток — оставляет изделие недоотверждённым. Технолог должен укладываться в «время жизни» смеси, иначе смола начнёт густеть прямо в процессе.
Техника безопасности. Обработка отверждённого карбона образует мелкую токопроводящую пыль, раздражающую дыхательные пути и кожу; обязательны вытяжка, респиратор, защита глаз и рук. Работа со смолами требует вентиляции и средств защиты от контакта с кожей.
Типичные ошибки. Недостаточный вакуум (поры и избыток смолы), неверная ориентация слоёв, экономия на армировании в нагруженных зонах, спешка при укладке. Большинство брака устраняется дисциплиной процесса и качеством исходных материалов.
Заключение
Углеродное волокно закрепилось в протезировании по трём фундаментальным причинам: рекордное соотношение прочности и жёсткости к массе, высокая усталостная стойкость при миллионах циклов нагружения и проектируемая анизотропия, позволяющая распределять материал точно по линиям нагрузки. На практике это выражается в лёгких и долговечных культеприёмных гильзах и в функциональных стопах, возвращающих энергию шага и приближающих походку к естественной.
В перспективе роль композитов будет только расти — за счёт развития препрег- и аддитивных технологий, гибридных материалов и локализации производства. Уже сегодня уверенная работа с карбоном — обязательная компетенция современного протезного предприятия, а качество исходных материалов напрямую определяет и прохождение испытаний по ISO 10328/22675, и срок службы готового изделия.
Чтобы карбон раскрыл свои свойства, нужны качественные исходные материалы и стабильное снабжение. Компания ИТКОМ поставляет углеродные рукава и ткани, перлон и нейлон, ламинационные смолы и протезные стопы со склада в Санкт-Петербурге с доставкой по всей России и оптовыми условиями для предприятий. Чтобы подобрать материалы под вашу технологию и объём, оставьте заявку на itcomortopro.ru — специалисты помогут с выбором и расчётом.